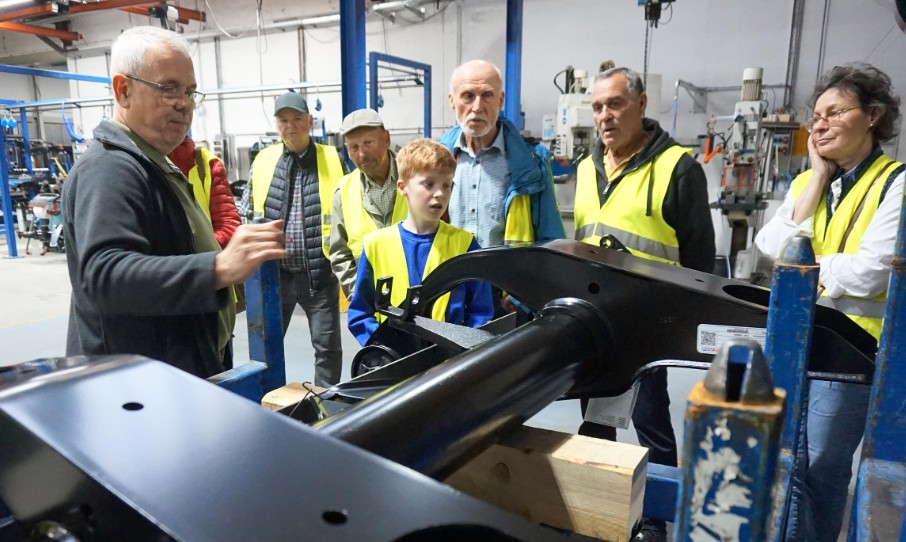
Zu Besuch in Keilberg bei SAF im Werk 1 am 15, Oktober 2026
„Die SAF-HOLLAND SE gehört zu den führenden Herstellern von fahrwerksbezogenen Baugruppen und Komponenten, vor allem für Anhänger und Auflieger, aber auch für Lkw und Busse. Die Produktpalette umfasst neben Achs- und Federungssystemen unter anderem Sattelkupplungen, Königszapfen und Stützwinden und wird unter den Marken SAF, Holland, Haldex, Assali Stefen, Neway, Tecma, KLL, V.ORLANDI und York vertrieben“. So stellt sich der Betrieb auf seiner Homepage vor.
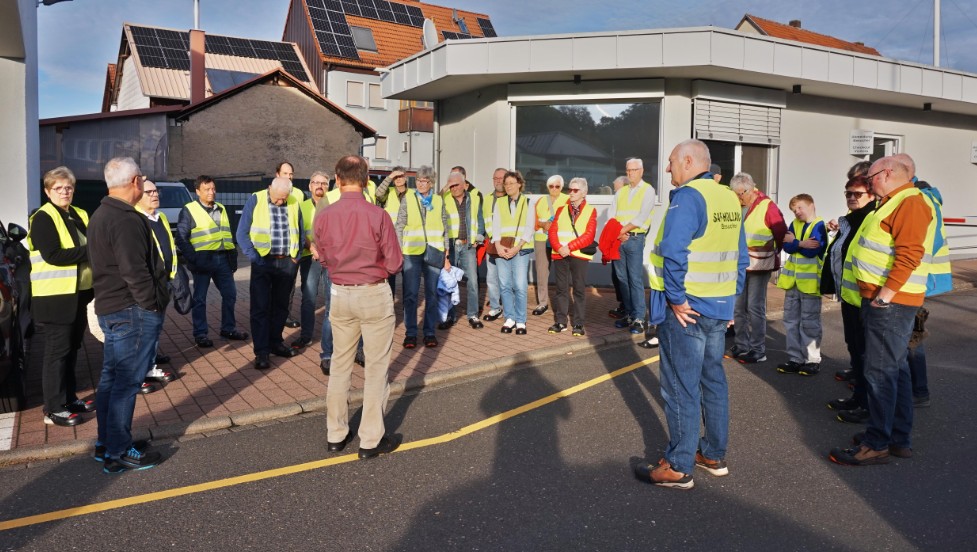
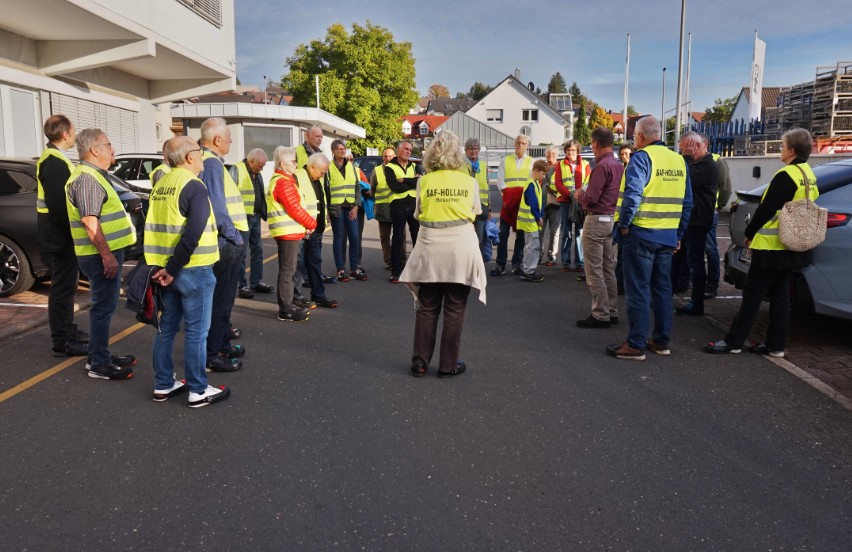
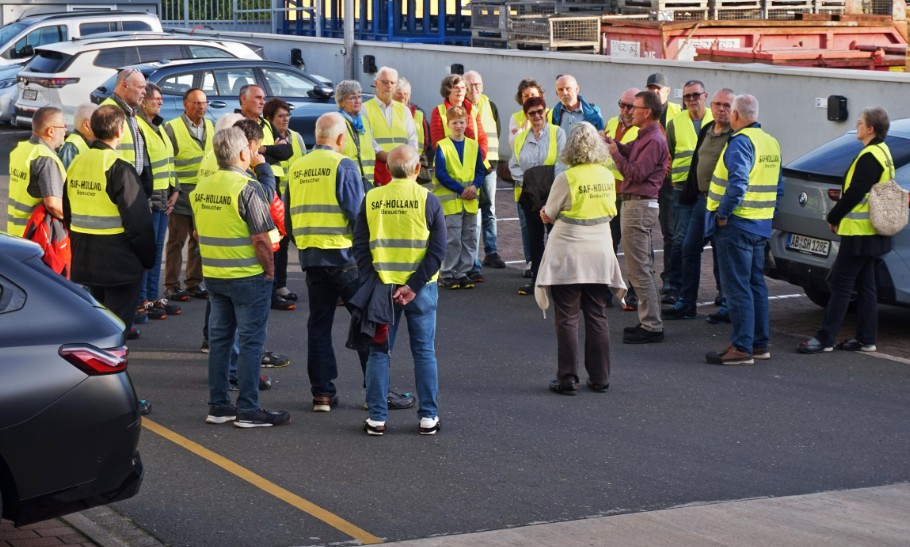
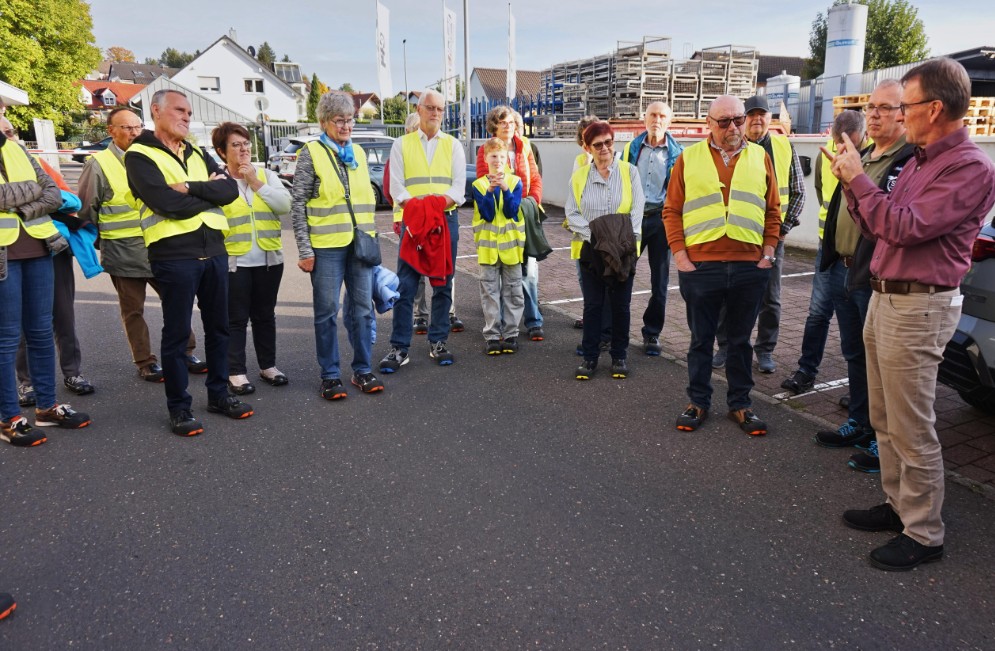
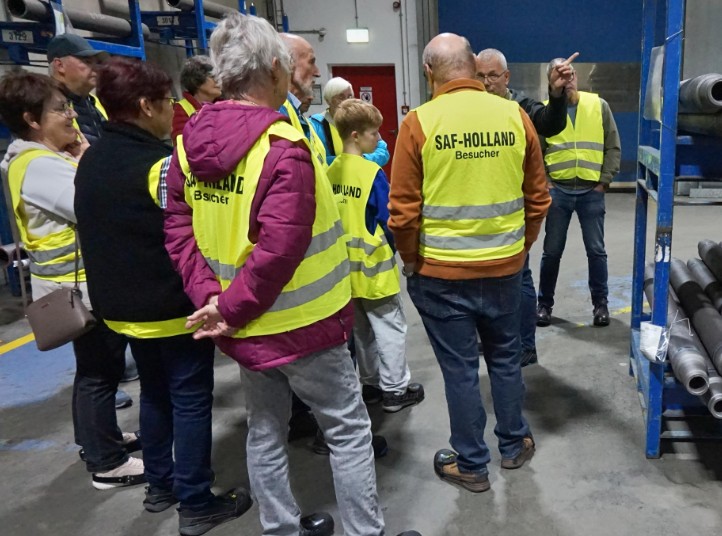
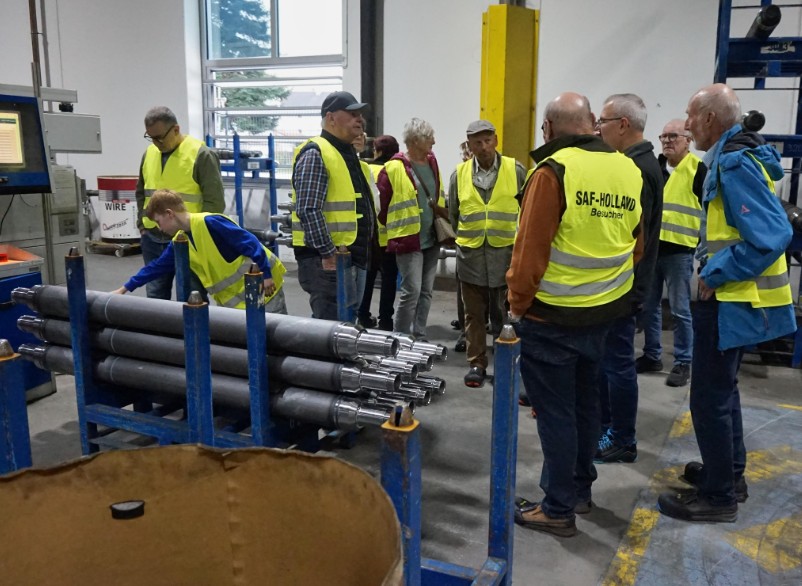
Am Donnerstag, 15. Oktober durften wir eine Führung im SAF Werk 1 in Keilberg genießen. Der 1. Vorstand des GKV Willi Diener begrüßte alle Anwesenden an der „Willkommensachse“ am Eingang und bedankte sich vorab bei den beiden SAF-Führern mit einem „süßen Dankeschön“. Da sich viele angemeldet hatten, mussten wir zwei Gruppen bilden. Alle erhielten an der Pforte ein Leibchen und erstmals einen Sicherheitsschuh-Schutz. Produktionsleiter Herr Bahmer begrüßte zuallererst die Anwesenden und stellte die aktuelle Produktpalette von SAF-Holland vor. Anschließend passierten die beiden Gruppen mit einigem Abstand die IT Abteilung und folgten dem Entstehungsprozess einer Achse. Von der Wareneingangshalle ging es in einen der ältesten Gebäudeteile. In dieser Vorfertigungshalle werden vor allem die Bremsbacken für die verschiedenen Trommelbremstypen gefertigt und zusammengebaut. Weiter ging es zur Mittelachsfertigung, wo die noch einfachen Achsrohre mit jeweils zwei Achsstummeln verschweißt werden. Allein durch schnelle Drehungen unter Druck und die damit erzeugte Reibung schafft das die moderne Reibschweißmaschine, die alle Besucher sehr beeindruckt hat. Der nächste Haltepunkt für uns war in der Achsschweißerei, die aus einer einfachen Mittelachse durch das Anschweißen benötigter Komponenten einen richtigen Achskörper produziert. Nun muss dieser Achskörper durch die sogenannte KTL Lackierung korrosionsfest werden, was durch mehrfache Vorbehandlungen bis zum Eintauchen unter Spannung in das Lackierbecken in der werkseigenen Lackier-Anlage geschieht. In der Endmontage kommen dann die restlichen Achsen- und Bremsteile sowie die verschiedensten Fahrwerkkomponenten an den fertig lackierten Achskörper. Die Achsen sind nun fertig und wandern in den Versand. Nach gut eineinhalb Stunden entließen uns schließlich Herr Bahmer und R. Brehm aus dem Werk 1. Wir dankten ihnen für die sehr lehrreichen, interessanten und doch kurzweiligen Führungen durch unsere „Bessenbacher Achsenfabrik“ und ließen beim Roßwirt in der Stroß den späten Nachmittag ausklingen. Schön wars!